

ШЭНФАДетали для обработки с ЧПУ из нержавеющей сталипредназначены для промышленных сборок, требующих резьбовых соединений, прецизионных монтажных отверстий и точно обработанных сопрягаемых поверхностей.
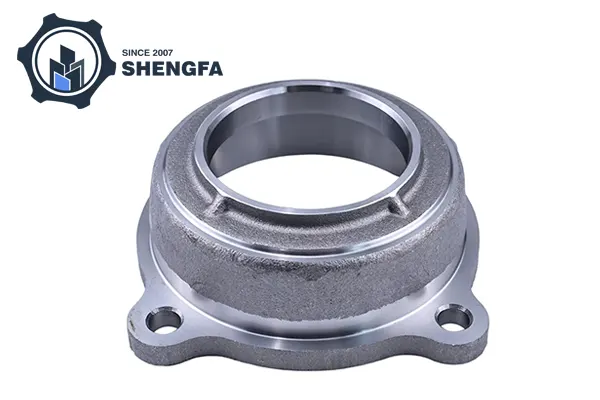
Фланцевый переходник с резьбой сочетает в себе болтовое монтажное соединение с центральным резьбовым соединением. Токарная обработка с ЧПУ, сверление, зенковка и нарезание внутренней резьбы составляют основную последовательность обработки.
| Параметр | Спецификация |
|---|---|
| Тип детали | Фланцевый переходник с резьбой, обработанный на станке с ЧПУ |
| Первичный материал | Нержавеющая сталь |
| Альтернативные материалы | Углеродистая сталь, алюминиевый сплав |
| Основная структура | Круглый фланец с приподнятым центральным выступом |
| Особенности монтажа | Шесть потайных сквозных отверстий |
| Центральное соединение | Внутренняя резьба с фиксирующим буртиком |
| Механические операции | Токарная обработка с ЧПУ, сверление, зенковка, внутренняя резьба |
| Состояние поверхности | Металлическая отделка после механической обработки |
| Размеры и допуски | По инженерному чертежу |
| Характеристики резьбы | Назначенный диаметр, шаг и допуск |
| Производственные услуги | OEM и ODM обработка |
Размеры фланцев, положения отверстий, допуски резьбы, плоскостность и шероховатость поверхности определяются чертежом компонента.
Выбор материала для деталей из нержавеющей стали, обрабатываемых на станках с ЧПУ, зависит от подверженности коррозии, механической нагрузки, требований к весу и характеристик обработки.
| Материал | Характеристики | Типичные применения |
|---|---|---|
| SUS304 нержавеющая сталь | Общая коррозионная стойкость, хорошая формуемость и широкое промышленное использование. | Промышленная арматура, резьбовые соединения и монтажные компоненты |
| SUS316L нержавеющая сталь | Повышенная устойчивость ко многим средам, содержащим хлориды, по сравнению с SUS304. | Компоненты, подвергающиеся более жестким коррозионным условиям |
| Углеродистая сталь | Доступен в различных классах и уровнях прочности; может потребоваться защита от коррозии | Механические узлы с определенными требованиями к прочности и стоимости. |
| Алюминиевый сплав | Меньшая плотность, чем у стали, и хорошая обрабатываемость. | Легкие компоненты, где это позволяют требования к прочности и износу резьбы. |
SUS304 подходит для многих общепромышленных применений, а SUS316L можно выбрать для сред с повышенным воздействием хлоридов. Углеродистая сталь и алюминиевый сплав представляют собой альтернативу, когда механические свойства, вес или стоимость имеют приоритет над коррозионной стойкостью нержавеющей стали.
Шесть сквозных отверстий с потайной головкой обеспечивают соединение фланца с помощью болтов. Диаметр отверстия, угол зенковки, диаметр делительной окружности и позиционные допуски соответствуют чертежу узла сопряжения. Точное расположение отверстий обеспечивает совмещение с соответствующими точками крепления.
В приподнятом выступе находится основная внутренняя резьба. Диаметр, шаг, глубина и допуск резьбы определяют совместимость с сопрягаемым компонентом. Фиксирующее плечо обеспечивает ориентир для посадки там, где это требуется конструкцией сборки.
Токарная обработка с ЧПУ формирует круглый профиль фланца и геометрию торцевой поверхности. Указанный внешний диаметр, концентричность, плоскостность и шероховатость поверхности определяют точность размеров готовой детали. Функциональные сопрягаемые поверхности могут получать дополнительную отделку, если того требует чертеж.
Для деталей из нержавеющей стали, обрабатываемых на станках с ЧПУ, выбор материала должен учитывать рабочую среду и условия крепления.
SUS304 охватывает многие общие промышленные соединения. SUS316L — вариант для применений с повышенным воздействием хлоридсодержащих сред. Углеродистая сталь может подойти для узлов, требующих особых механических свойств, а алюминиевый сплав может снизить вес компонентов.
Зацепление резьбы, нагрузки при креплении, износ контактной поверхности и риск истирания также влияют на выбор материала. Для резьбовых соединений из нержавеющей стали совместимые крепежные детали и соответствующие методы сборки помогают уменьшить повреждение резьбы во время установки.
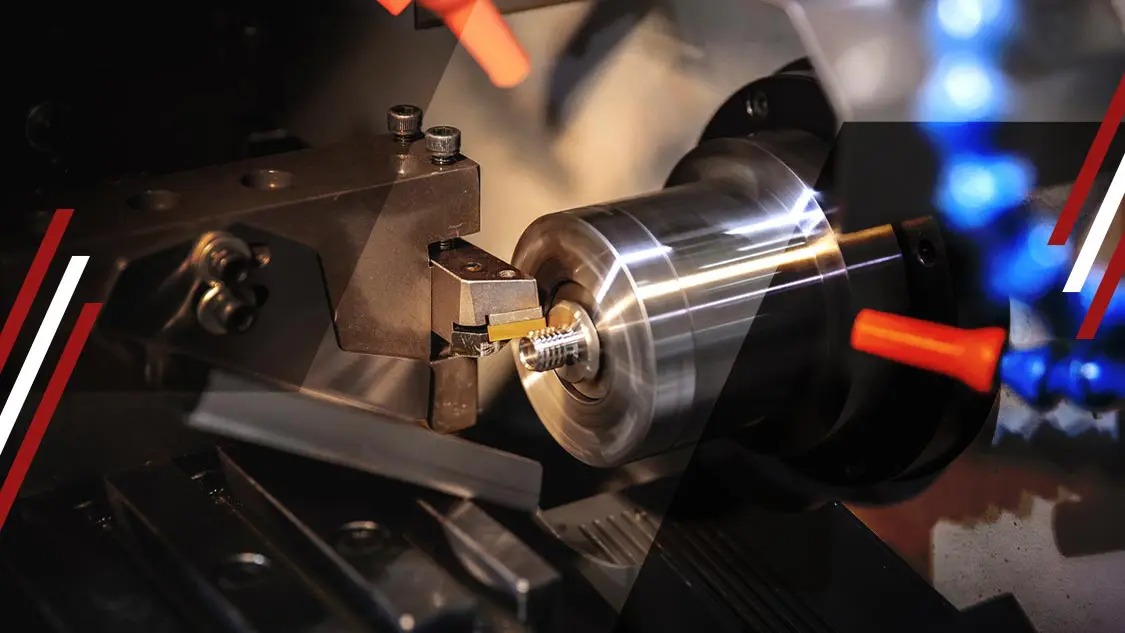
ШЕНГФАпроцесс обработкидля фланцевых адаптеров из нержавеющей стали: токарная обработка, сверление, зенковка, нарезание внутренней резьбы и обработка кромок.
Параметры резания и геометрия инструмента выбираются в зависимости от марки нержавеющей стали и размеров детали. Поддержание эффективных условий резания помогает ограничить нагар, а эвакуация стружки и управление подачей СОЖ обеспечивают стабильную обработку.
Внутренняя резьба требует контроля диаметра, шага, глубины и посадки. Шесть монтажных отверстий должны соответствовать указанным требованиям к расположению и зенковке. Удаление заусенцев удаляет нежелательные кромки вокруг отверстий, зенковок и резьбовых отверстий без изменения функциональных размеров.
Эталонный компонент имеет металлическую отделку в состоянии механической обработки с видимыми следами точения. Дополнительная обработка может быть указана в соответствии с требованиями по борьбе с коррозией и качеству поверхности.
| Заканчивать | Приложение |
|---|---|
| Исходное состояние | Сохраняет обработанную поверхность и видимые следы обработки. |
| Пассивация | Поддерживает коррозионную стойкость нержавеющей стали, удаляя определенные поверхностные загрязнения и создавая защитный пассивный слой. |
| Механическая полировка | Обеспечивает более гладкую поверхность там, где указано. |
| Другие специальные методы лечения | Применяется в соответствии с требованиями совместимости материалов и чертежей. |
Пассивация — это обработка поверхности, а не замена выбора соответствующей марки нержавеющей стали. Спецификация отделки должна определять требуемый процесс и критерии приемки.
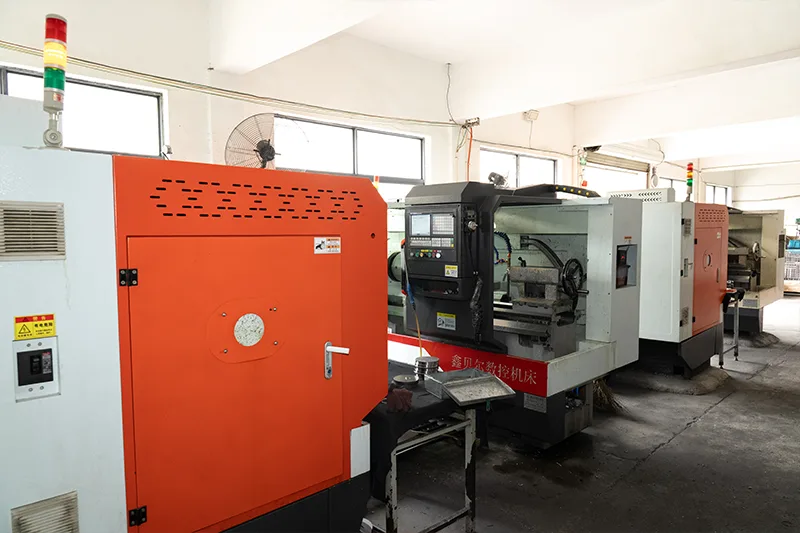
Компания SHENGFA Hardware, основанная в 2007 году, предоставляетУслуги по механической обработке и металлообработке с ЧПУдля компонентов из нержавеющей стали, углеродистой стали и алюминиевых сплавов. Производство может начинаться с файлов САПР, чертежей с размерами или спецификаций компонентов, при этом операции обработки выбираются в соответствии с геометрией детали.
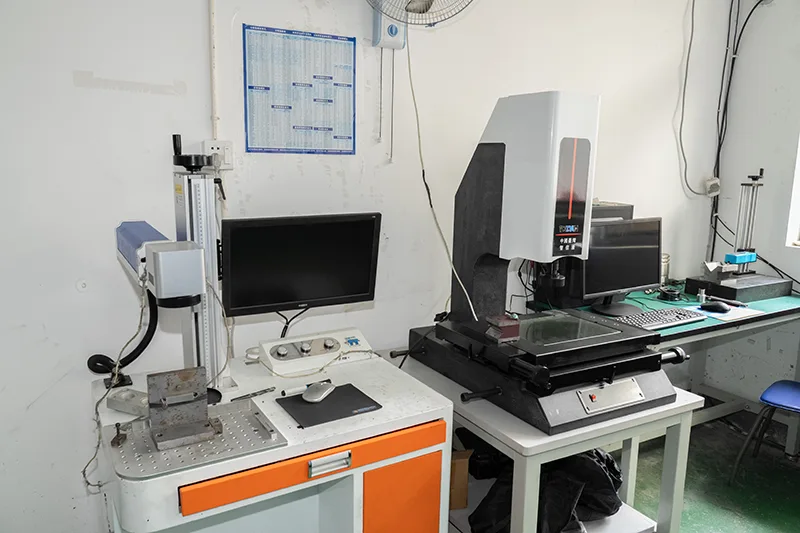
Для резьбовых фланцевых адаптеров последовательность обработки включает токарную обработку фланцев, сверление и зенковку монтажных отверстий, нарезание внутренней резьбы и обработку кромок. Размеры фланца, расположение отверстий, посадка резьбы, геометрия установочного выступа и шероховатость поверхности являются основными точками контроля. В перечень инспекционного оборудования SHENGFA входят координатно-измерительные машины (КИМ), 2D-оптические проекторы и тестеры шероховатости поверхности. Для применений, требующих исследования внутренней структуры, также доступно оборудование для рентгеновского контроля.
ШЕНГФАOEM и ODM услугиобеспечить производство компонентов на основе чертежей, включая указанные материалы, стандарты резьбы, допуски на размеры и обработку поверхности. Планирование производства также учитывает количество заказов и контрольную документацию, связывая последовательность обработки с функциональными требованиями готового компонента.
Для деталей из нержавеющей стали с ЧПУ такое сочетание процессов обработки, оборудования для контроля размеров и производства на основе чертежей позволяет производить компоненты с определенными монтажными интерфейсами, резьбовыми соединениями и сопрягаемыми поверхностями. Чтобы запросить предложение, предоставьте чертеж детали, марку материала, характеристики резьбы, критические допуски, качество поверхности и количество заказа.
Отправьте чертеж компонента, марку материала, характеристики резьбы, допуски на размеры, качество поверхности и количество заказа в SHENGFA Hardware для получения предложения.
SHENGFA поставляет компоненты из нержавеющей стали, обработанные на станках с ЧПУ, для резьбовых соединений, монтажных узлов и других промышленных применений, а также углеродистую сталь и алюминиевые сплавы для проектов, требующих альтернативных свойств материалов.
Отправить запросИспользуйте совместимые крепежные материалы, нанесите противозадирную смазку, подходящую для нержавеющей стали, и контролируйте скорость сборки и крутящий момент. Избегайте повторного использования ниток, имеющих признаки истирания или деформации.
На чертеже укажите стандарт резьбы, номинальный диаметр, шаг, класс допуска и метод контроля. Спецификацию резьбы сопрягаемого компонента следует подтвердить перед производством, чтобы избежать проблем с посадкой.
Пассивация удаляет поверхностные загрязнения без преднамеренного удаления основного материала, поэтому она не должна изменять функциональные размеры. Критические размеры и посадка резьбы все равно следует проверить после завершения обработки, если этого требует чертеж.
Угол зенковки должен совпадать с углом головки винта, чтобы обеспечить правильную посадку и распределение нагрузки. Неправильный угол может уменьшить площадь контакта и привести к ослаблению или повреждению поверхности под воздействием вибрации.
Да. SHENGFA принимает OEM и ODM-обработку на основе чертежей с размерами или файлов САПР. Прототипы и небольшие партии могут быть указаны на основе материала, допусков, требований к проверке и характеристик отделки.
Адрес
Город Юнлонг, город Нинбо, провинция Чжэцзян, Китай
Тел.
Электронная почта