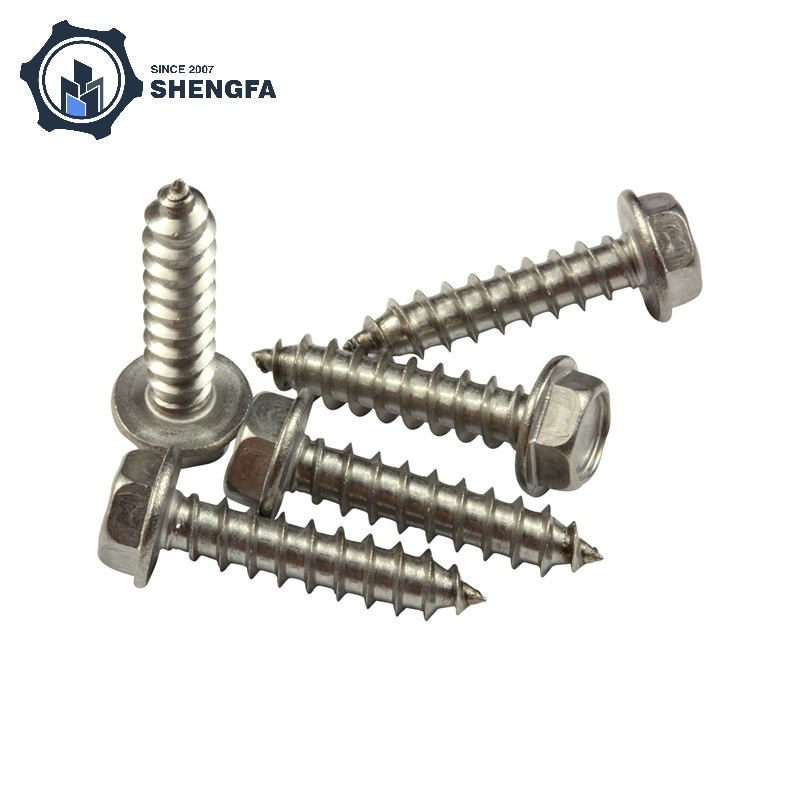
Накатывание резьбы — это важный производственный процесс, который улучшает размерную стабильность, качество поверхности и усталостные характеристики винтов с шестигранной головкой. Формируя резьбу путем контролируемой пластической деформации, а не путем резки материала, производители могут сохранить более непрерывный поток металлических зерен и создать полезные сжимающие остаточные напряжения в корнях резьбы. В SHENGFA мы учитываем выбор материала, геометрию резьбы, холодную высадку и термообработку вместе, чтобы производить надежные крепежные детали для автомобильной, строительной, сельскохозяйственной техники и промышленного оборудования.
Когда мы оцениваем характеристики винта с шестигранной головкой, мы уделяем пристальное внимание процессу изготовления резьбы. Нити — это не просто средство соединения. Они напрямую влияют на то, как крепежный элемент входит в зацепление с гайкой или резьбовым отверстием, распределяет зажимное усилие и реагирует на повторяющиеся механические нагрузки.
Накатка резьбы — это процесс холодной штамповки, при котором наружная резьба создается путем прессования цилиндрической металлической заготовки между закаленными штампами. Вместо удаления материала путем резки штампы применяют контролируемое давление и заставляют сталь течь в требуемый профиль резьбы. В результате этого процесса формируются гребни, основания и боковые поверхности резьбы без образования обычной стружки.
Для крепежа из углеродистой и легированной стали материал должен иметь достаточную пластичность, чтобы противостоять этой деформации. Начальный диаметр заготовки, геометрия матрицы, давление прокатки, смазка и выравнивание — все это влияет на конечные размеры резьбы.
В SHENGFA мы рассматриваем накатку резьбы как часть полного рабочего процесса производства крепежных изделий. Наш опыт в прецизионном производстве металлов, включая ковку и обработку на станках с ЧПУ, помогает нам понять, как исходный материал и условия формовки влияют на готовую деталь.
Одним из основных преимуществ накатки резьбы является ее воздействие на структуру металла. Во время нарезания резьбы режущий инструмент удаляет материал для создания профиля резьбы, прерывая исходный поток зерна на обработанной поверхности. Во время прокатки материал смещается и меняет форму под давлением.
Это позволяет потоку металлического зерна более плавно повторять сформированный контур резьбы. В корнях резьбы, где при растягивающих и циклических нагрузках могут возникать концентрации напряжений, это структурное различие может быть особенно важным.
Для винтов с шестигранной головкой, используемых в автомобильной сборке или тяжелой технике, сохранение благоприятного потока зерна помогает поддерживать более надежные механические характеристики. Однако фактическая прочность по-прежнему зависит от состава стали, термической обработки, геометрии резьбы и качества изготовления.
Крепежные детали, используемые в двигателях, сельскохозяйственных машинах, насосах и промышленном оборудовании, редко испытывают только статические нагрузки. Вибрация, переменное напряжение и повторяющиеся усилия затяжки могут постепенно привести к усталостному повреждению.
Накатывание резьбы может улучшить сопротивление усталости за счет двух связанных механизмов. Во-первых, холодная деформация приводит к локальному наклепу вокруг профиля резьбы. Во-вторых, этот процесс может привести к появлению сжимающих остаточных напряжений вблизи корней резьбы. Эти напряжения помогают противодействовать растягивающим напряжениям, которые в противном случае способствовали бы возникновению усталостных трещин.
По нашему опыту, это преимущество особенно актуально, когда резьбовое соединение работает при повторяющихся нагрузках. Тем не менее, накатывание резьбы само по себе не может устранить усталостное разрушение. Правильный предварительный натяг, подходящее зацепление резьбы, момент затяжки и конструкция соединения остаются не менее важными.
Качество поверхности резьбы влияет на то, как винт взаимодействует с сопрягаемым компонентом. Грубые следы механической обработки, отклонения в размерах или непостоянный профиль резьбы могут увеличить трение и сделать сборку менее предсказуемой.
При правильном управлении прокатными штампами в процессе получается гладкая поверхность резьбы и повторяемая геометрия. Важные размеры включают большой диаметр, меньший диаметр, делительный диаметр, шаг резьбы и угол боковой поверхности.
Для винтов с метрической шестигранной головкой стандартные размеры крупной резьбы включают M6 × 1,0, M8 × 1,25, M10 × 1,5 и M12 × 1,75. Это примеры стандартных резьб, а не ограничение на доступные размеры изделий. Требуемый класс допуска и характеристики сопрягаемой резьбы всегда следует сверять с чертежом приложения или применимым стандартом.
Срыв резьбы происходит, когда зацепившаяся резьба деформируется или срезается под действием чрезмерной нагрузки. Накатывание резьбы может улучшить состояние местной поверхности и упрочнить материал, обеспечивая лучшую устойчивость к деформации резьбы в подходящих материалах и условиях конструкции.
Однако прочность на зачистку определяется не только методом изготовления. Марка материала, длина зацепления, прочность гайки или резьбового отверстия, размеры резьбы и приложенная нагрузка — все это влияет на результат. Поэтому мы рассматриваем все резьбовое соединение, а не оцениваем винт отдельно.
И накатывание резьбы, и нарезание резьбы позволяют создавать функциональную внешнюю резьбу, но они работают по-разному и дают разные производственные преимущества. Для производственных циклов с использованием обычных стальных крепежных изделий часто предпочитают прокатку из-за использования материала, эффективности производства и потенциальных механических преимуществ.
| Коэффициент сравнения | Накатка резьбы | Нарезка резьбы |
|---|---|---|
| Принцип производства | Формирует резьбу за счет пластической деформации. | Удаляет материал с помощью режущего инструмента. |
| Удаление материала | Нет обычной режущей стружки | Образует стружку во время механической обработки |
| Поток зерна | Может следовать сформированному профилю резьбы | Прерывает первоначальный поток зерна |
| Поверхностная обработка | В целом плавный и последовательный | Зависит от условий резания и инструмента. |
| Усталостная производительность | Может извлечь выгоду из наклепа и сжимающих остаточных напряжений. | Более чувствителен к отметкам на поверхности и условиям обработки. |
| Эффективность производства | Хорошо подходит для повторяемого крупносерийного производства. | Полезно для небольших партий и специальной геометрии. |
| Требования к инструментам | Требуются прецизионные прокатные штампы. | Использует режущие штампы, метчики или обрабатывающие инструменты. |
Для стандартных промышленных крепежных изделий мы обычно считаем накатку резьбы практичным выбором, когда материал, размеры и объем производства подходят. Нарезание резьбы по-прежнему имеет место в мелкосерийном производстве, производстве деталей большого диаметра и специальных конфигурациях резьбы, где накатка может быть нецелесообразной.
ВысококачественныйВинт с шестигранной головкойне достигается только за счет накатки резьбы. Его производительность определяется несколькими взаимосвязанными этапами производства. В SHENGFA мы уделяем особое внимание взаимосвязи между свойствами материала, точностью формовки и конечными требованиями применения.
Прежде чем выбрать марку стали, мы учитываем требуемую прочность, рабочую среду и подверженность коррозии. Углеродистая сталь обычно используется для общего механического и структурного крепления, а легированная сталь подходит для применений, требующих более высокой механической прочности после соответствующей термической обработки. Нержавеющая сталь — практичный вариант для сред, где устойчивость к коррозии является приоритетом.
Перед накаткой резьбы заготовка винта должна иметь точно сформированную головку и хвостовик. Холодная высадка использует силу сжатия, чтобы придать металлу необходимую геометрию головки. Этот процесс широко используется в производстве крепежных изделий, поскольку он обеспечивает повторяемость размеров и эффективное использование материала.
Для компонентов с шестигранной головкой мы обращаем внимание на размеры под ключ, высоту головки, состояние опорной поверхности и переход между головкой и хвостовиком. Эти особенности влияют на зацепление гаечного ключа, устойчивость установки и передачу нагрузки через соединение.
Термическая обработка выбирается в зависимости от марки материала и требуемых механических свойств. Закалка и отпуск могут повысить прочность и твердость подходящих углеродистых и легированных сталей, при этом конкретный термический цикл должен соответствовать характеристикам крепежа.
Мы также учитываем отделку поверхности в соответствии с рабочей средой. Цинкование обеспечивает общую защиту от коррозии, тогда как горячее цинкование обычно применяется для крепежных элементов конструкций, подвергающихся воздействию внешних условий. Черный оксид обеспечивает более темную промышленную отделку с ограниченной защитой от коррозии и обычно требует дополнительной защиты в сложных условиях эксплуатации. Устойчивость к коррозии нержавеющей стали в первую очередь зависит от состава сплава.
Одна деталь, на которую стоит обратить внимание, — это последовательность процессов. Накатывание резьбы до или после окончательной термообработки может привести к различным остаточным напряжениям и усталостным характеристикам. Для требовательных применений, связанных с усталостью, указанную производственную последовательность следует сверить с соответствующим стандартом крепежа, а не предполагать, что одна последовательность подходит для каждого винта.
Сочетание надежной установки с помощью гаечного ключа, надежного зацепления резьбы и соответствующей механической прочности делает винт с шестигранной головкой полезным во многих отраслях промышленности. Накатывание резьбы особенно ценно там, где важны стабильное качество резьбы и повторяющаяся нагрузка.
Автомобильные крепежи подвергаются вибрации, перепадам температур и повторяющимся механическим воздействиям. Винты с накатанной резьбой можно использовать в подходящих аксессуарах двигателя, узлах шасси, кронштейнах и монтажных соединениях оборудования. Требуемый класс прочности, покрытие и характеристики резьбы должны соответствовать требованиям конструкции компонента.
Тракторы, уборочная техника, насосы и промышленное оборудование часто работают в условиях пыли, влаги, вибрации и переменных нагрузок. Выбор правильной марки стали и обработки поверхности помогает сохранить надежность крепления во время эксплуатации.
Крепежные детали с шестигранной головкой широко используются в стальных конструкциях, фундаментах оборудования, опорных рамах и механических установках. Для структурных соединений перед производством необходимо проверить указанный стандарт болта или винта, класс прочности, размеры и требования к покрытию.
Морские системы и промышленные установки могут подвергать крепежные детали воздействию влажной или агрессивной среды. Марки нержавеющей стали или подходящие защитные покрытия могут быть выбраны в соответствии с фактическими условиями воздействия. В этих случаях следует также учитывать совместимость материалов и риск гальванической коррозии.
Чтобы облегчить сравнение основных производственных факторов, мы обобщили взаимосвязь между накатыванием резьбы и эксплуатационными характеристиками станка.Винт с шестигранной головкойниже.
| Производственный фактор | Преимущество производительности | Типичная проблема применения |
|---|---|---|
| Холодная резьбонакатка | Упрочнение и улучшение консистенции резьбы | Многократная механическая нагрузка |
| Непрерывный поток зерна | Поддерживает усталостные характеристики профиля резьбы | Вибрация и циклические нагрузки |
| Прецизионное управление штампами | Постоянный шаг и размеры резьбы | Совместимость гаек и резьбовых отверстий |
| Закалка и отпуск | Регулирует твердость и механическую прочность. | Требования к высокопрочному креплению |
| Защитное покрытие | Улучшает защиту от коррозии | На открытом воздухе и во влажной среде |
| Выбор материала | Соответствует механическим и экологическим требованиям. | Автомобильная, морская и тяжелая техника |
Основанная в 2007 году, компания Ningbo Shengfa Hardware накопила опыт производства в области литья по выплавляемым моделям, литья под давлением, ковки и обработки на станках с ЧПУ. Находясь в Нинбо, провинция Чжэцзян, Китай, мы обслуживаем клиентов в автомобильной, медицинской, сельскохозяйственной и морской промышленности.
Наш подход к металлическим компонентам начинается с понимания того, как деталь будет использоваться. Для крепежных изделий это означает учет выбора материала, требований к размерам, механической нагрузке и воздействию окружающей среды, а не сосредоточение внимания только на внешнем виде.
При разработке индивидуального винта с шестигранной головкой мы можем оценить необходимый материал, размеры головки, диаметр хвостовика, шаг резьбы, длину, механическую прочность и обработку поверхности в соответствии со спецификациями проекта. Чертежи, образцы и сведения о применении помогают нам оценить производственный маршрут и определить потенциальные производственные требования, прежде чем двигаться дальше.
Мы считаем, что надежное производство крепежных изделий зависит от последовательного управления процессом и четкой технической коммуникации. Независимо от того, включает ли проект стандартные промышленные компоненты или металлические детали, изготовленные по индивидуальному заказу, наша цель — предоставить практические производственные решения с упором на качество, доставку и экономическую эффективность.
Узнайте больше оПроизводственные возможности SHENGFAи наш опыт прецизионного производства металлов.
Накатка резьбы — это процесс холодной штамповки, при котором наружная резьба создается путем прессования металлической заготовки между закаленными штампами. Материал течет в профиль резьбы, а не удаляется при резании. Этот метод позволяет обеспечить одинаковые размеры резьбы, гладкие поверхности и благоприятные механические свойства.
Винты с резьбовой накаткой обычно имеют преимущества в усталостных и сдвиговых характеристиках, поскольку холодная деформация может улучшить местную твердость, сохранить более непрерывный поток зерна и создать сжимающие остаточные напряжения. Однако фактическая прочность зависит от марки материала, термической обработки, геометрии резьбы и условий производства.
Да. Накатка резьбы может повысить сопротивление усталости за счет уменьшения неблагоприятных условий поверхности и создания остаточных сжимающих напряжений вблизи корней резьбы. Эти эффекты помогают задержать появление усталостных трещин при циклической нагрузке, хотя конечный результат также зависит от конструкции соединения и условий установки.
Обычные материалы включают углеродистую сталь, легированную сталь и подходящие марки нержавеющей стали. Материал должен иметь достаточную формуемость для выбранного процесса прокатки. Перед производством следует оценить его состав, твердость и механические свойства.
Да, если правильно выбраны марка крепежа, конструкция резьбы и конфигурация соединения. Накатанная резьба может улучшить усталостные характеристики, но устойчивость к вибрации также зависит от правильного предварительного натяга, жесткости соединения, методов фиксации и момента затяжки.
Накатывание резьбы позволяет добиться стабильных размеров резьбы при правильном контроле диаметра заготовки, геометрии матрицы, центровки станка и параметров процесса. Важные контрольные размеры включают основной диаметр, большой диаметр, меньший диаметр и шаг резьбы.
Мы рекомендуем указать марку материала, номинальный диаметр, длину винта, шаг резьбы, размеры головки, требования к механическим свойствам, качество поверхности, применимый стандарт и ожидаемую среду применения. Технические чертежи или физические образцы также могут помочь уточнить производственные требования.
Основанная в 2007 году, компания SHENGFA предоставляет услуги литья по выплавляемым моделям, литья под давлением, ковки и обработки с ЧПУ. Мы оцениваем проектные чертежи, требования к материалам, размеры и условия применения, чтобы определить подходящие производственные решения для различных промышленных компонентов.
Накатка резьбы играет важную роль в улучшении производства винтов с шестигранной головкой за счет формирования однородной резьбы, поддержания более непрерывного потока металлических зерен и создания благоприятных условий поверхности для повышения усталостных характеристик. Его преимущества особенно актуальны для крепежных изделий, подверженных вибрации, повторяющимся нагрузкам и тяжелым механическим условиям.
В SHENGFA мы понимаем, что надежность крепежа зависит не только от одной производственной операции. Выбор материала, холодная высадка, геометрия резьбы, термообработка и обработка поверхности должны работать вместе, чтобы соответствовать требованиям конечного применения. Тщательно оценивая эти факторы, мы стремимся предоставить практичные и надежные решения для производства металлов для промышленных заказчиков по всему миру.
-