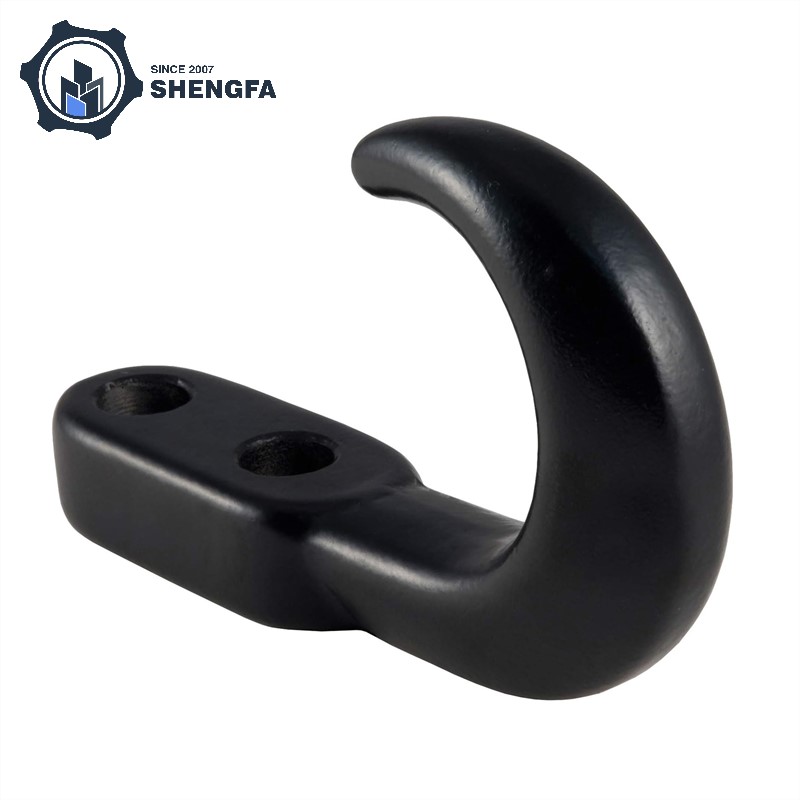
A штампованная металлическая детальможет выглядеть законченным, как только выйдет из печати. Его форма сформирована, отверстия на месте, основные размеры выглядят правильными. Однако небольшая деталь вдоль кромки среза может впоследствии создать проблемы. Острый заусенец может поцарапать руку оператора, помешать сборке, повредить соседний компонент или повлиять на качество поверхностного покрытия.
Для производителей, покупающих штампованные металлические детали по индивидуальному заказу, качество кромок заслуживает внимания с самого начала проекта. Заусенцы являются обычным явлением при многих операциях резки и штамповки, но их размер, направление и консистенция могут варьироваться в зависимости от материала, состояния инструмента и организации производства. Понимание того, почему они образуются, облегчает принятие решения, когда они приемлемы, а когда необходима дополнительная работа.
При штамповке металла используются пуансон и штамп для резки или формования листового материала под давлением. Во время операции резки лист сначала деформируется, затем трескается и отделяется при движении через него пуансона. Полученная кромка может содержать перекат возле входной стороны, относительно гладкую полированную область, зону излома и небольшой выступ возле выходной стороны.
Размер заусенца частично зависит от зазора между пуансоном и матрицей.
Если зазор не соответствует толщине и свойствам материала, металл может не отделиться должным образом. Чрезмерный зазор приведет к появлению неровных кромок и больших заусенцев, а слишком малый зазор увеличит силу резания, износ инструмента или другие дефекты кромок. Оптимальная настройка зависит от конкретного материала и конструкции инструмента, а не от универсального значения.
Состояние инструмента также имеет значение. По мере износа режущей кромки пуансон и матрица перестают аккуратно резать пластину. Как только инструмент образует ровные кромки, он постепенно может начать оставлять более заметные заусенцы. Если это изменение не будет замечено в длительном производственном процессе, большое количество деталей может потребовать дополнительной доводки.
Свойства материала добавляют еще одну переменную. Различные марки нержавеющей стали, углеродистой стали, алюминия и других листов имеют разные характеристики в процессе резки. Толщина, твердость, пластичность и состояние поверхности влияют на окончательную кромку. По этой причине установку штамповки следует сравнивать с фактическим материалом, указанным в заказе.
Заусенец – это не просто косметический дефект. Ее важность зависит от того, где будет использоваться штампованная деталь и как она будет взаимодействовать с другими деталями.
Рассмотрим металлический кронштейн с несколькими крепежными отверстиями. Если вокруг этих отверстий останутся заусенцы, они могут помешать сопрягаемым поверхностям расположиться ровно или помешать установке крепежа. В сборках, содержащих движущиеся компоненты, открытый острый край может повредить проводку, уплотнения или близлежащие поверхности. В деталях, с которыми операторы часто работают, острые края также могут создавать проблемы безопасности, которых можно избежать.
Покрытие и защита от коррозии также требуют внимания. Необработанный край может быть сложнее покрыть равномерно, чем правильно подготовленную поверхность, в зависимости от метода покрытия и геометрии детали. Если компонент работает во влажной или агрессивной среде, подготовку кромок следует рассматривать как часть общего плана отделки, а не рассматривать как изолированный косметический этап.
Не каждая штампованная деталь нуждается в идеально гладкой кромке. Скрытый кронштейн без плотно прилегающих интерфейсов может допускать появление небольших заусенцев, которые были бы неприемлемы на видимой панели или на прецизионном сборочном компоненте. Важным моментом является определение требований приемки в соответствии с функцией, обращением и окружающей сборкой.
Если состояние кромки не соответствует требованиям чертежа или применения, удаление заусенцев может удалить или уменьшить количество нежелательного материала. Выбор подходящего метода зависит от формы детали, материала, толщины, объема производства и требуемой обработки кромок.
Механические методы включают чистку щеткой, абразивную обработку, галтовку и специальное оборудование для снятия заусенцев. Они могут быть полезны для удаления острых кромок с подходящих деталей, особенно когда необходимо обработать множество однотипных деталей. Однако способ отделки необходимо выбирать тщательно. Чрезмерное удаление материала может изменить размеры кромок, повлиять на мелкие детали или повредить поверхность, которая должна оставаться неповрежденной.
Ручное удаление заусенцев может обеспечить гибкость при обработке прототипов, небольших объемов заказов или компонентов с труднодоступными участками. Его ограничения становятся более очевидными, когда объемы производства увеличиваются или когда необходимо последовательно обрабатывать большое количество кромок. Четкие рабочие инструкции и соответствующий контроль важны, когда ручная отделка является частью производственного маршрута.
Иногда лучшим решением является улучшение самой операции штамповки. Поддержание остроты инструмента, проверка зазора между пуансоном и штампом и контроль состояния кромок могут уменьшить образование заусенцев до того, как потребуется вторичная чистовая обработка. Обслуживание инструмента не устраняет все заусенцы, но может помочь поддерживать процесс в согласованных пределах.
Одним из распространенных источников путаницы является фраза «без заусенцев». Звучит просто, но, возможно, это не описывает измеримый стандарт приемки. В некоторых случаях требуется удалить все острые кромки, в то время как в других указывается максимально допустимая высота заусенцев или определяются отдельные кромки, требующие особого внимания.
Технический чертеж может прояснить ожидания, отмечая критические кромки, идентифицируя функциональные поверхности и указывая любые необходимые операции по удалению заусенцев или разрушению кромок. Если высота заусенцев важна, покупатель и производитель должны договориться о том, как она будет измеряться и какие ограничения применяются. Метод контроля должен соответствовать геометрии детали и предполагаемому использованию.
Штампованные компоненты редко функционируют изолированно. Их можно собирать с помощью крепежных деталей, присоединять к обработанным деталям, красить, гальванизировать или устанавливать рядом с пластиковыми и электрическими компонентами. Поэтому качество кромки следует оценивать в контексте всего продукта.
Например,штампованный металлический зажимвозможно, потребуется сохранить форму, избегая повреждения шланга или кабеля. Для монтажной пластины могут потребоваться чистые отверстия и плоские контактные поверхности, чтобы болты можно было правильно затянуть. В каждом случае наилучшей спецификацией края является та, которая поддерживает функцию компонента без дополнительной обработки.
Оборудование Нинбо Шэнфа поддерживает проекты по производству металлических компонентов, где выбор материала, требования к формованию и последующие операции должны рассматриваться вместе. Предоставление чертежа, марки материала, толщины, ожидаемого количества заказа и деталей применения упрощает обсуждение правильного подхода к производству и отделке.
Хорошее качество кромки редко является результатом одной регулировки. Это достигается путем подбора материала к инструменту, поддержания режущих кромок, определения реалистичных пределов приемки и выбора методов отделки, подходящих для детали. Когда эти детали будут решены до начала массового производства, производители и покупатели смогут сократить количество доработок, которых можно избежать, и создать более надежный процесс поставок.
Для предприятий, приобретающих штампованные металлические детали по индивидуальному заказу,Оборудование Нинбо Шэнфапредлагает обсудить ограничение заусенцев и обработку кромок на этапе рассмотрения предложения или чертежа. Краткий технический разговор в самом начале может предотвратить путаницу в дальнейшем, особенно когда компоненты должны быть точно собраны, защищены защитными покрытиями или безопасно утилизированы на сборочной линии.
-