

Готовая застежка обычно не выглядит как нечто, прошедшее сложный производственный процесс. Болт по-прежнему остается болтом, когда попадает к покупателю, а гайка по-прежнему выглядит как относительно простая металлическая деталь. Что легко упустить из виду, так это то, сколько всего происходит между сырьем и готовым компонентом. На этом пути принимаются решения по формовке, механической обработке, контролю резьбы, обработке поверхности, проверке и немалому количеству мелких решений.
При крупносерийном производстве оборудования получить одну хорошую деталь не так уж и сложно. Более сложная задача — заставить следующие несколько тысяч частей вести себя примерно таким же образом. Именно здесь производственный опыт начинает иметь значение. ВОБОРУДОВАНИЕ НИНБО ШЭНФА, мы обнаружили, что надежный крепеж обычно является результатом процесса, стабильность которого поддерживается в течение длительного времени, а не одной операции, которая выглядит впечатляюще на бумаге.
Для многих болтов и другихзастежкаs, история производства начинается со стальной проволоки или прутка, который необходимо подготовить к формовке. Прежде чем материал попадет на ковочную машину, уже необходимо принять решение о состоянии материала, размерах и организации производственного маршрута. Эти детали могут показаться обычными, но они могут повлиять на то, что произойдет потом.
Ковка– это один из тех процессов, которые на расстоянии могут выглядеть довольно простыми. Материал нагревают или подготавливают другим способом, помещают в оснастку и формуют под давлением. На самом деле материал должен перемещаться контролируемым образом. Если условия формовки изменяются слишком сильно, форма заготовки может меняться, а это создает больше работы для последующих операций.
Кованая заготовка не обязательно должна быть готовым изделием. Ему просто необходимо обеспечить стабильную отправную точку для всего, что последует за ним.
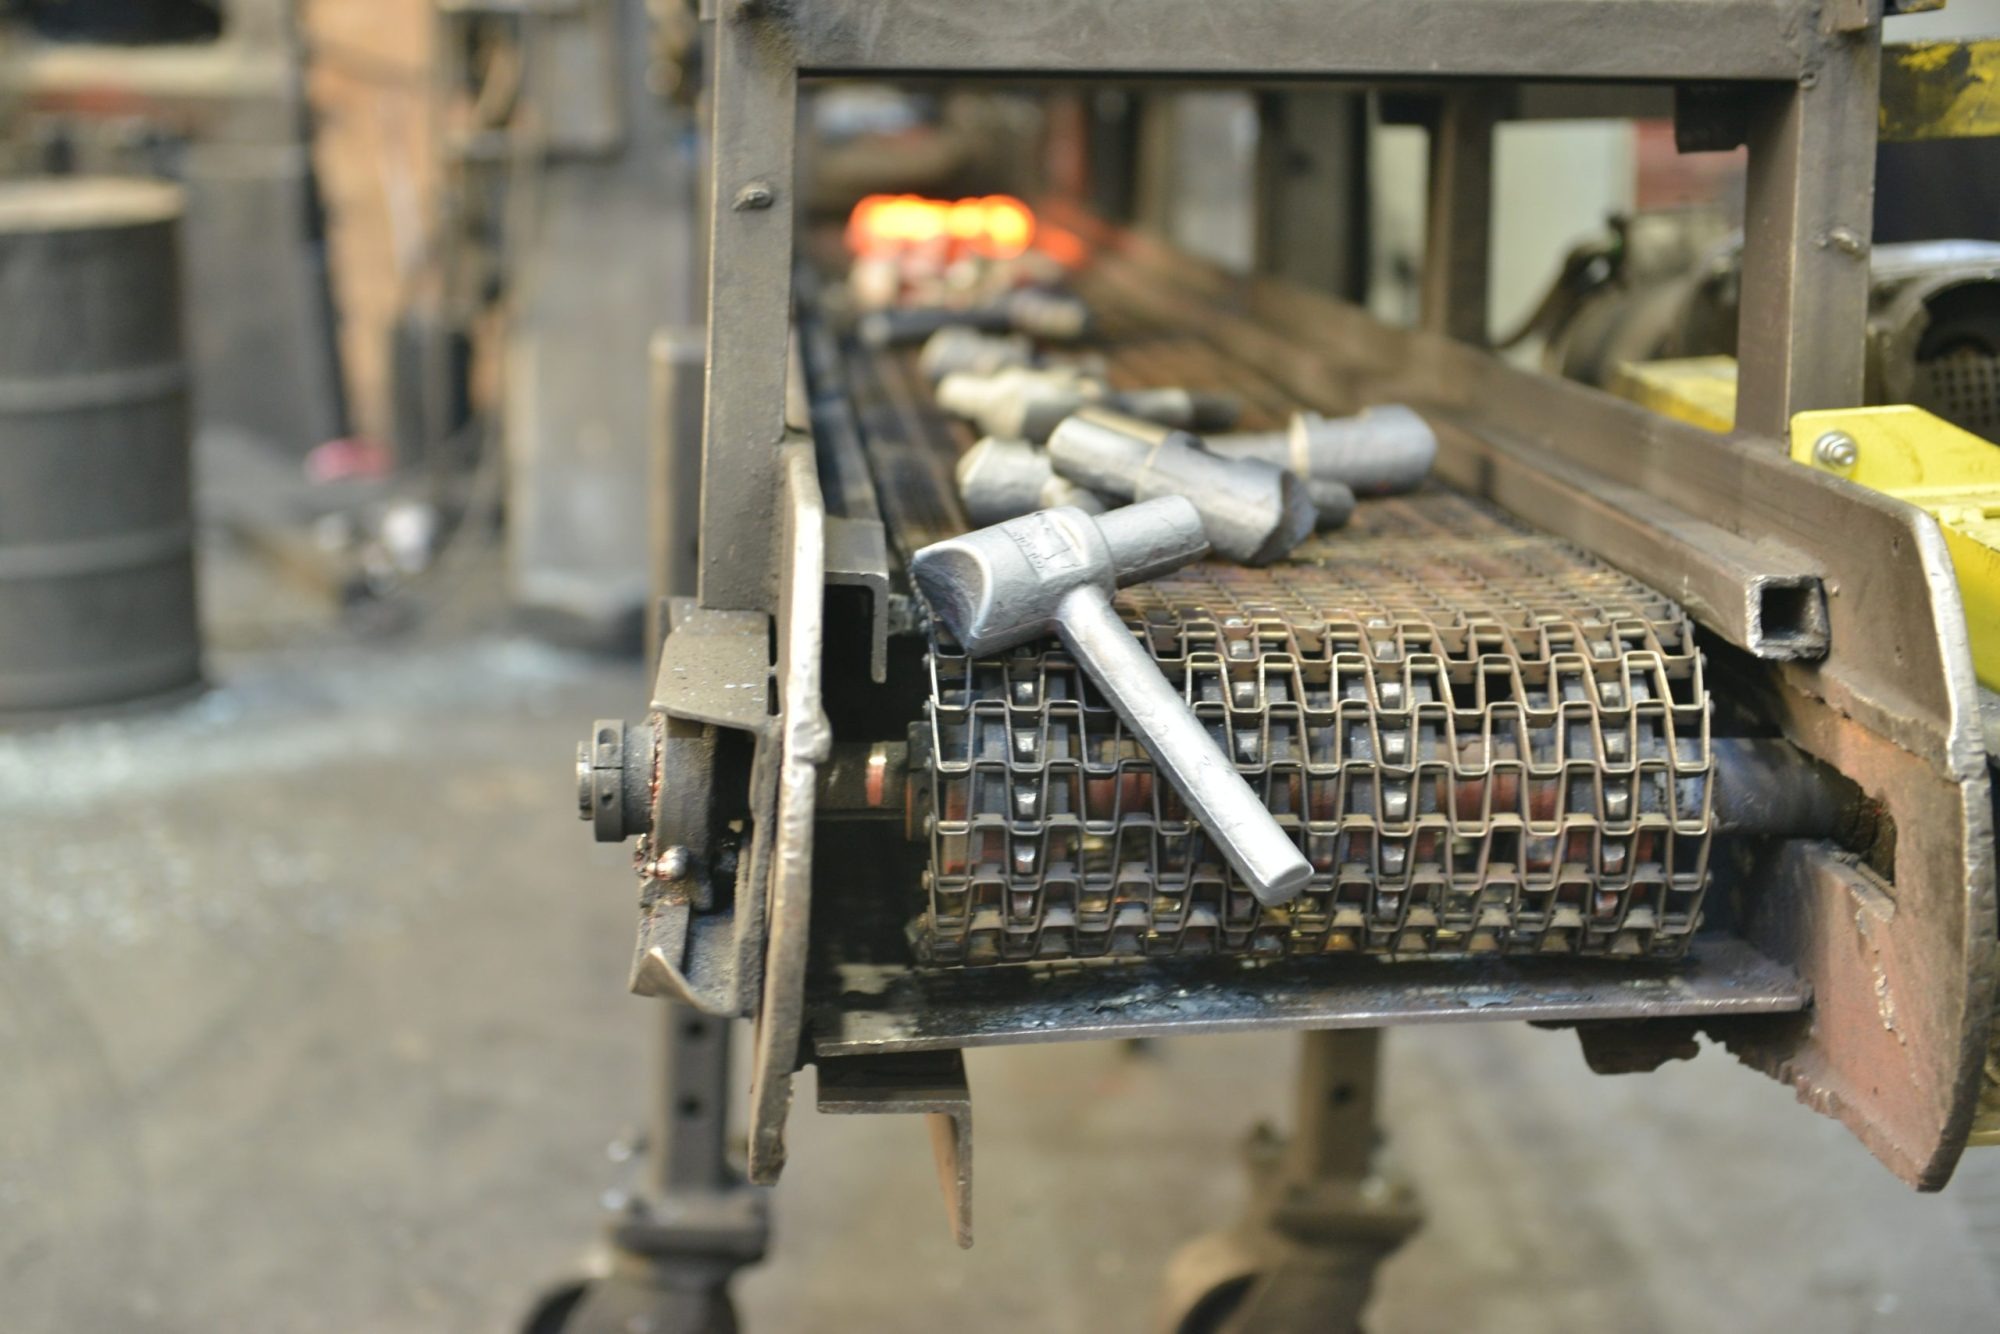
Это особенно важно для болтов. Головка, вал и общая геометрия должны быть сформированы таким образом, чтобы обеспечить возможность последующего нарезания резьбы и чистовой обработки. Если первоначальная форма непостоянна, при обработке на станке с ЧПУ может потребоваться удалить разное количество материала с разных деталей. Это затрудняет сохранение стабильности следующей операции.
Температура материала – еще один фактор, который нельзя игнорировать. Когда металл ведет себя по-разному от одного производственного цикла к другому, результат формовки может измениться, даже если инструмент не изменился. Опытные операторы учатся замечать эти различия. Иногда производственный цикл сначала выглядит нормально, но небольшие изменения в потоке материала начинают проявляться после того, как машина проработала некоторое время. Уловить эти изменения на ранней стадии гораздо проще, чем потом пытаться исправить сотни готовых изделий.
Конечно, не каждый крепеж нуждается в ковке. В зависимости от формы, объема, материала и применения литье или литье по выплавляемым моделям может иметь больше смысла. Эти процессы полезны, когда компонент имеет геометрию, которую было бы сложно или неэффективно создать с помощью традиционной формовки. У них есть свои проблемы, особенно связанные с потоком материала, охлаждением и стабильностью размеров.
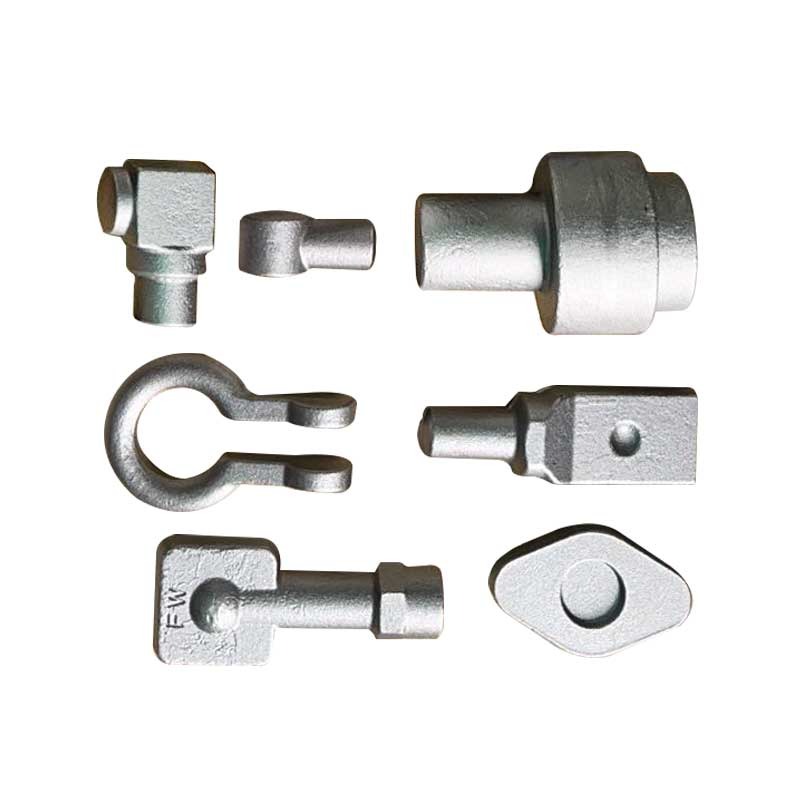
Таким образом, производственный маршрут может меняться от продукта к продукту, но основная идея остается той же. Первый процесс должен дать второму достаточно стабильную отправную точку. Если эти отношения игнорируются, проблемы имеют тенденцию двигаться дальше.
После создания базовой формы начинается механическая обработка, приближающая деталь к ее окончательным размерам. Вот гдеобработка с ЧПУстановится особенно полезным. Современное оборудование может обрабатывать жесткие допуски и повторять сложные операции с высокой степенью точности, но машина не работает изолированно.
Состояние инструмента имеет значение. Материальное состояние имеет значение. Параметры резки имеют значение. Даже способ расположения детали может повлиять на результат.
Одна вещь, которая может ввести в заблуждение при производстве с ЧПУ, — это очень хорошая первая деталь. Если первая часть получается идеально, возникает соблазн предположить, что процесс уже находится под контролем. Но производственный цикл – это другое. По мере того, как инструмент продолжает резать, постепенно развивается износ. Это может быть не очевидно сразу. Поверхность может стать немного шероховатой, размер может приблизиться к пределу допуска или измерение резьбы может начать смещаться.
Эти изменения обычно происходят постепенно, именно поэтому их можно не заметить.
В NINGBO SHENGFA HARDWARE основное внимание уделяется не просто тому, чтобы машина производила точную деталь. Большую озабоченность вызывает то, сможет ли та же установка продолжать производить приемлемые детали без постоянного вмешательства. В некоторых случаях более консервативный подход имеет больше смысла, чем попытка сократить время цикла каждую возможную секунду.
Этот подход особенно полезен при производстве крепежных изделий в больших количествах. Небольшая разница, повторенная на тысяче деталей, уже не является маленькой разницей.
Нарезание резьбы заслуживает особого внимания, поскольку оно напрямую влияет на совместную работу болта и гайки. Резьба может соответствовать требованиям к размерам, но при этом чувствовать себя по-другому во время сборки, если процесс нестабилен. Взаимосвязь между профилем резьбы, шагом, состоянием поверхности и допуском влияет на плавность зацепления деталей.
Это то, что клиенты часто замечают, даже не описывая это техническим языком. Они могут просто сказать, что одна партия «чувствует себя лучше» при сборке. Такая обратная связь может быть полезной. Он сообщает производителю, что одни только цифры не могут объяснить всего, что происходит с готовым крепежом.
Механическая обработка также должна работать с результатом предыдущего процесса ковки или литья. Если поступающие заготовки неоднородны, у станков с ЧПУ остается меньше возможностей для эффективной работы. Машина может исправить определенные различия, но она не может решить все проблемы, возникшие на предыдущем этапе.
Вот почему производственный маршрут необходимо рассматривать в целом. Кузнечную и механическую обработку не следует рассматривать как совершенно отдельные работы. Качество одного влияет на условия работы другого.
После формовки и механической обработки крепеж все еще не готов к отправке. Обработка поверхности часто является этапом, на котором добавляются внешний вид и защита, но она также оказывает практическое влияние на конечный компонент.
Болты и гайки могут потребовать гальванического покрытия, покрытия или другой обработки поверхности в зависимости от того, где они будут использоваться. Устойчивость к коррозии является очевидной проблемой, особенно когда оборудование подвергается воздействию влаги или внешних условий. Но поверхность также влияет на трение и качество сборки, поэтому толщину и консистенцию покрытия нельзя рассматривать просто как косметические проблемы.
Состояние поверхности до обработки также имеет значение. Если механическая обработка оставляет неравномерные следы или очистка не контролируется должным образом, эти различия могут проявиться на окончательном покрытии. Процесс обработки поверхности не может волшебным образом превратить нестабильную обработанную поверхность в полностью однородную.
Алюминиевые компоненты имеют свои собственные требования к отделке. Например, анодирование может создать привлекательную и долговечную поверхность, но оно также может сделать различия между партиями более заметными. Состояние алюминия перед анодированием, процесс подготовки и сама обработка влияют на окончательный внешний вид.
Это одна из причин, по которой окончательную проверку не следует рассматривать как единственную точку проверки качества. Проверка важна, но к тому времени, когда проблема достигает финальной стадии, большая часть производственных работ уже завершена. Лучше понять, откуда берутся вариации, пока производство еще продолжается.
Таким образом, в NINGBO SHENGFA HARDWARE окончательная проверка является частью более крупного процесса, а не всей системы качества. Размеры, резьба, внешний вид и состояние поверхности — все это необходимо проверять, но информация, полученная в результате этих проверок, также полезна для понимания самого производственного процесса.
Хороший результат не следует воспринимать как удачу. Если партия выходит особенно стабильной, стоит понять, почему. Был ли материал более последовательным? Инструменты остались в хорошем состоянии? Настройки машины остались без изменений? Обработка поверхности прошла гладко? Эти вопросы могут помочь сделать следующий заказ более предсказуемым.
В этом действительно ценность опыта в производстве крепежных изделий. Фабрика постепенно узнает, за какими деталями стоит следить, а какие изменения не нужны. Не каждая проблема требует сложного решения. Иногда лучшим улучшением является простое предотвращение слишком большого перемещения процесса.
От кованой заготовки до готового крепежа — существует множество возможностей для внесения изменений в процесс. Цель хорошего производства не в том, чтобы притворяться, что вариации можно полностью устранить. Целью является сохранение его в пределах, не влияющих на работу клиента.
Готовый болт может занимать лишь небольшое место в коробке. Гайка может почти ничего не весить по сравнению с машиной, в которую она установлена. Тем не менее, эти небольшие компоненты могут определить, будет ли сборка работать гладко, будет ли простым обслуживание и будет ли производственная линия работать без ненужных остановок.
Вот почему так важен путь от кованой заготовки до готового крепежа. Готовое изделие может выглядеть обычным, но его надежность обусловлена всеми обычными решениями, принятыми до того, как оно попало в руки покупателя.


