

Сложные металлические компоненты часто создают базовую производственную проблему: чем сложнее становится геометрия, тем сложнее ее точно изготовить без добавления нескольких этапов механической обработки или сборки.Детали для литья по выплавляемым моделям из нержавеющей сталипредлагает практический способ формирования форм, которые было бы сложно, а иногда и неэкономично производить из твердого материала.
Но это не означает, что любую сложную форму можно успешно отлить. Тонкие стенки, узкие проходы, резкие переходы, глубокие полости и небольшие отверстия – все это предъявляет различные требования к процессу литья. Настоящий вопрос заключается не просто в том, может ли литье по выплавляемым моделям нержавеющей стали создавать изделия сложной геометрии, а в том, насколько далеко этот процесс может зайти, сохраняя при этом стабильную текучесть металла, контроль размеров и пригодное для использования качество поверхности.
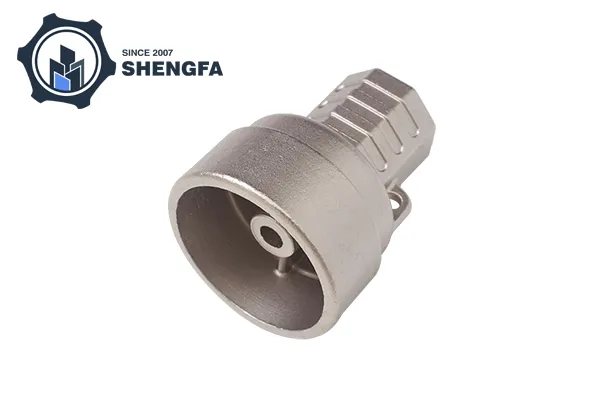
Литье по выплавляемым моделям начинается с детального создания восковой или полимерной модели. Вокруг шаблона строится керамическая оболочка, после чего шаблон удаляется и в образовавшуюся полость заливается расплавленная нержавеющая сталь.
Поскольку форма создается вокруг фактической геометрии детали, процесс не зависит полностью от того, что режущие инструменты достигают каждой поверхности. Это одно из его основных преимуществ для сложных деталей.
Особенности, которые часто могут быть включены в одну отливку, включают:
Для обработанного компонента изготовление этих элементов может потребовать нескольких установок, специальных инструментов или последующего соединения отдельных компонентов. Литье по выплавляемым моделям может сократить количество отдельных производственных операций за счет формирования большей геометрии непосредственно в форме.
Тонкие стенки возможны, но они являются одними из наиболее чувствительных особенностей процесса литья по выплавляемым моделям.
Когда расплавленные детали для литья по выплавляемым моделям из нержавеющей стали попадают в тонкую секцию, металл быстро теряет тепло, поскольку окружающая форма поглощает тепло. Если металл затвердевает до того, как полость будет полностью заполнена, могут возникнуть такие дефекты, как неправильная работа или неполные сечения.
На возможность успешного заполнения тонкой стены влияют несколько переменных:
| Фактор | Влияние на тонкие срезы |
|---|---|
| Толщина стенки | Определяет, насколько быстро металл теряет тепло. |
| Температура заливки | Влияет на текучесть металла |
| Состав сплава | Разные сорта ведут себя по-разному при заполнении |
| Температура оболочки | Влияет на скорость затвердевания |
| Конструкция ворот | Контролирует, как расплавленный металл достигает тонких участков |
| Геометрия детали | Резкие переходы могут прервать течение металла. |
| Размер отливки | Для более крупных деталей могут потребоваться другие стратегии заполнения. |
Вот почему не существует единой универсальной минимальной толщины стенки, применимой к каждой отливке из нержавеющей стали. Практический предел зависит от сплава, размеров компонентов, системы оболочки, температуры литья и общей геометрии.
Распространенной ошибкой является оценка компонента только по его самой тонкой стенке. На практике вся геометрия определяет, насколько легко расплавленный металл может достичь этой стенки.
Например, короткое тонкое ребро, соединенное с относительно толстой секцией, может быть легче заполнить, чем длинную изолированную тонкую стенку. Точно так же тонкая изогнутая поверхность может вести себя иначе, чем тонкая плоская секция.
Поэтому дизайнерам следует учитывать:
Чем длиннее тонкая стенка, тем выше риск преждевременного затвердевания до того, как полость будет полностью заполнена.
Тонкие секции, соединенные с более крупными массами, могут иметь различия в охлаждении и затвердевании. Правильные переходы могут помочь уменьшить локализованные напряжения и дефекты отливки.
Острые внутренние углы могут затруднить течение металла и создать концентрацию напряжений. Маленькими радиусами обычно легче управлять, чем резкими переходами на 90 градусов.
Внутренние каналы должны обеспечивать доступ расплавленного металла и выход воздуха или газов. Чрезвычайно узкие или глубокие проходы могут стать трудными для последовательного воспроизведения.
Литье по выплавляемым моделям часто ассоциируется со сложными формами, но существуют практические границы.
Конструкция может усложниться, если она сочетает в себе сразу несколько крайних особенностей — например, очень тонкую стенку, длинную узкую полость, глубокий внутренний проход и небольшое отверстие.
В этот момент вопрос меняется с «Можно ли это применить?» на «Можно ли его применять последовательно?»
Это различие важно для планирования производства. Геометрия, которую можно изготовить один раз в тщательно контролируемых условиях, может оказаться непригодной для стабильного повторного производства, если окно процесса слишком узкое.
Нержавеющая сталь включает множество различных семейств сплавов, включая аустенитные, мартенситные, ферритные и дисперсионно-твердеющие марки. Их поведение при кастинге не идентично.
Выбранная оценка может влиять на:
По этой причине выбор материала должен происходить одновременно с проектированием отливки, а не после того, как геометрия уже окончательно определена.
Например, марка нержавеющей стали, выбранная в первую очередь из-за коррозионной стойкости, может потребовать иных технологических соображений, чем марка, выбранная для более высокой твердости или механической прочности.
Этот процесс становится особенно полезным, когда необходимо объединить несколько сложных элементов в один металлический компонент.
Рассмотрим корпус из нержавеющей стали с изогнутыми проходами, монтажными выступами, тонкими ребрами и нестандартным внешним профилем. Обработка всей формы из цельного блока может привести к значительным отходам материала и потребовать нескольких направлений обработки.
Литье по выплавляемым моделям может сначала сформировать большую часть базовой геометрии. Затем обработку можно сохранить для поверхностей, где требуются более жесткие допуски, резьба, уплотнительные зоны или точные отверстия.
Эта комбинация часто более практична, чем ожидание, что каждая операция будет выполняться либо литьем, либо механической обработкой.
Литье по выплавляемым моделям позволяет получить относительно детализированные поверхности, но не все детали обязательно следует оставлять в литом состоянии.
Типичные области обработки после литья включают в себя:
Ключевым моментом является различие между сложностью формы и точностью размеров.
Литье по выплавляемым моделям хорошо подходит для формирования сложных форм. Обработка на станке с ЧПУ остается более подходящей, когда поверхность требует особенно жестких допусков на размеры или контролируемой чистоты поверхности.
Небольшая модификация модели САПР иногда может существенно повлиять на поведение отливки.
Полезные соображения по дизайну включают в себя:
Внезапный переход от тонких секций к толстым может привести к неравномерному охлаждению. Постепенные переходы могут обеспечить более предсказуемую картину затвердевания.
Добавление подходящих радиусов может улучшить текучесть металла и снизить концентрацию локализованных напряжений.
Большие различия в толщине сечений могут привести к разной скорости охлаждения и увеличить вероятность возникновения проблем, связанных с усадкой.
Хотя литье по выплавляемым моделям не требует таких же требований к выемке формы, как обычное литье под давлением, общая конструкция модели и корпуса все равно должна учитывать производственные требования и требования к удалению модели.
Поверхности, требующие механической обработки после литья, следует определять во время проектирования, а не добавлять в последнюю очередь.
Внешнюю геометрию обычно легче контролировать, чем внутреннюю. Если компонент содержит внутренние проходы или закрытые полости, проверка становится более важной.
В зависимости от детали проверка может включать в себя:
Рентгеновский контроль особенно полезен, когда внутренние дефекты невозможно обнаружить снаружи. Он может выявить определенные формы пористости, усадки или включений, не разрезая компонент на части.
Литье по выплавляемым моделям имеет смысл, когда деталь сочетает в себе сложную геометрию, относительно малые или средние размеры, труднообрабатываемые детали и необходимость уменьшения количества собираемых деталей.
Это может быть менее привлекательно, если:
Таким образом, лучший процесс зависит от всего компонента, а не от одной привлекательной функции.
Прежде чем выбрать литье по выплавляемым моделям из нержавеющей стали, следует ответить на несколько вопросов:
Если ответить на эти вопросы заранее, можно выявить потенциальные проблемы при литье еще до начала оснастки и начала производства.
Литье по выплавляемым моделям из нержавеющей стали позволяет обрабатывать детали сложной геометрии и тонкостенные детали, но его возможности не безграничны. Успешные результаты зависят от взаимосвязи между толщиной стенки, геометрией, выбором сплава, температурой металла, состоянием оболочки, конструкцией литника и поведением при затвердевании.
Самое прочное применение – это не просто деталь сложной формы. Это компонент, в котором сложная геометрия может быть эффективно сформирована путем литья, а критически важные области обрабатываются механической обработкой и проверяются соответствующим контролем.
Поэтому для деталей, отлитых по выплавляемым моделям из нержавеющей стали, наиболее полезным подходом является оценка всей геометрии, а не сосредоточение внимания на одном значении минимальной толщины стенки. Хорошо спроектированная отливка работает с поведением расплавленной нержавеющей стали, а не заставляет процесс воспроизводить характеристики, которые принципиально трудно последовательно заполнить или затвердеть.
-


