

Обсуждая болты и гайки, люди часто начинают с оценок материалов, и это имеет смысл на бумаге. Стандарты, классы прочности, химический состав — все это необходимо. Но если вы потратите достаточно времени на реальное производство, вы начнете замечать, что эти этикетки не полностью объясняют, почему некоторые крепежные детали ведут себя стабильно, а другие — нет. Разница обычно проявляется раньше, на менее заметной части процесса, где-то между выбором сырья и первым этапом формования.
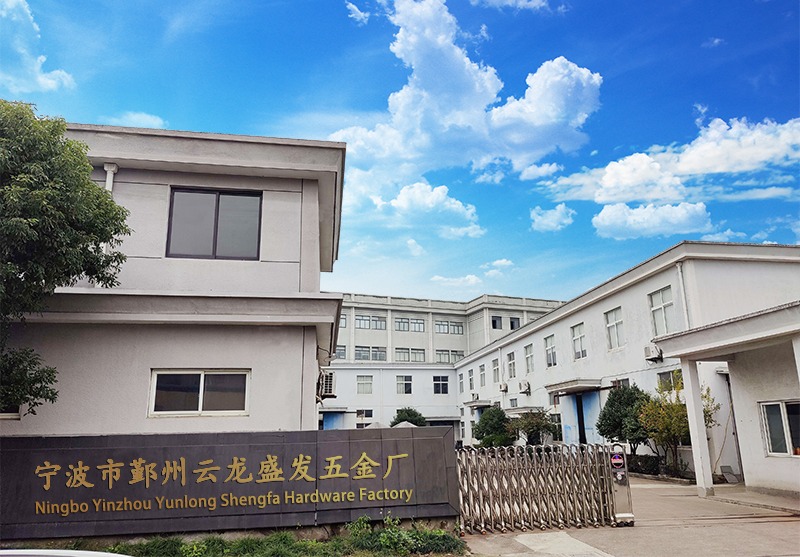
ВОборудование Нинбо ШэнфаМы видели случаи, когда две партии материала соответствовали одной и той же спецификации, но при ковке реагировали по-разному. Это не всегда драматично. Иногда это всего лишь небольшая разница в том, как материал течет под давлением или как он реагирует на изменения температуры. Но эти небольшие различия не исчезают — они остаются в детали, незаметно влияя на все, что будет дальше.
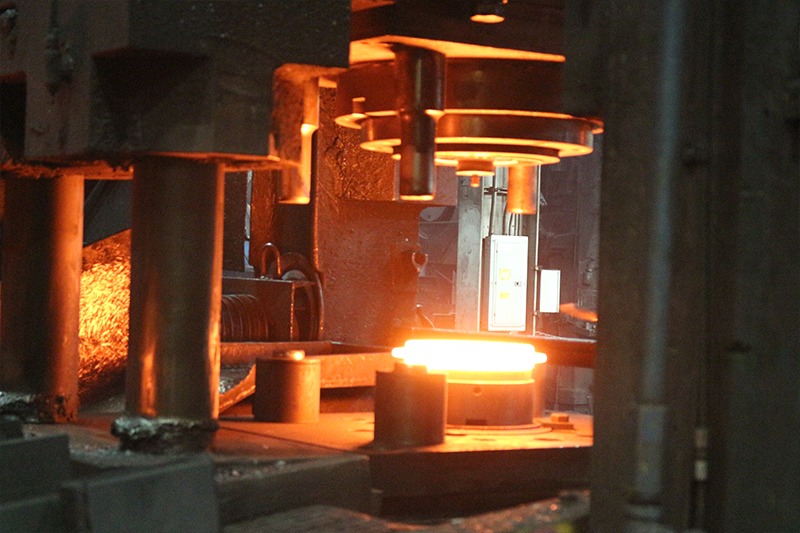
КовкаВ этом смысле это больше, чем просто формирование. Он задает своего рода внутреннее состояние крепежа. Если контроль температуры неустойчив или деформация неравномерна, внутреннее напряжение может накапливаться способами, которые не сразу заметны. После формовки болт может выглядеть прекрасно. Размеры все еще могут находиться в пределах допуска. Но структура внутри уже может оказаться менее стабильной, чем ожидалось. Это не всегда вызывает непосредственные проблемы, поэтому это легко упустить из виду. Вместо этого он проявляется позже — иногда при нарезании резьбы, иногда при термообработке, а иногда только после того, как крепеж послужит какое-то время.
Эта же идея становится еще яснее при работе с алюминиевыми деталями. По сравнению со сталью алюминий имеет тенденцию быстрее реагировать на изменения технологического процесса. Небольшие колебания температуры или давления могут привести к заметным различиям в форме или состоянии поверхности. В каком-то смысле алюминий быстрее выявляет проблемы. Он не очень хорошо переносит непоследовательность, что делает его полезным напоминанием о том, насколько важен контроль на ранней стадии.
Такие процессы, как литье или литье по выплавляемым моделям, добавляют к этому еще один уровень. Они обеспечивают гибкость формы, особенно для более сложных компонентов, но также требуют тщательного контроля скорости охлаждения и потока материала. Если этот контроль нестабилен, внутренние дефекты или структурные изменения могут перейти в обработку. Так что еще дообработка с ЧПУначинается, на результат уже влияют решения, принятые гораздо раньше.
Со временем становится ясно, что надежность начинается не с проверки. Оно начинается в тот момент, когда материал впервые начинает менять форму. И если этот шаг не будет устойчивым, то все, что за ним последует, придется приложить больше усилий, чтобы компенсировать это.
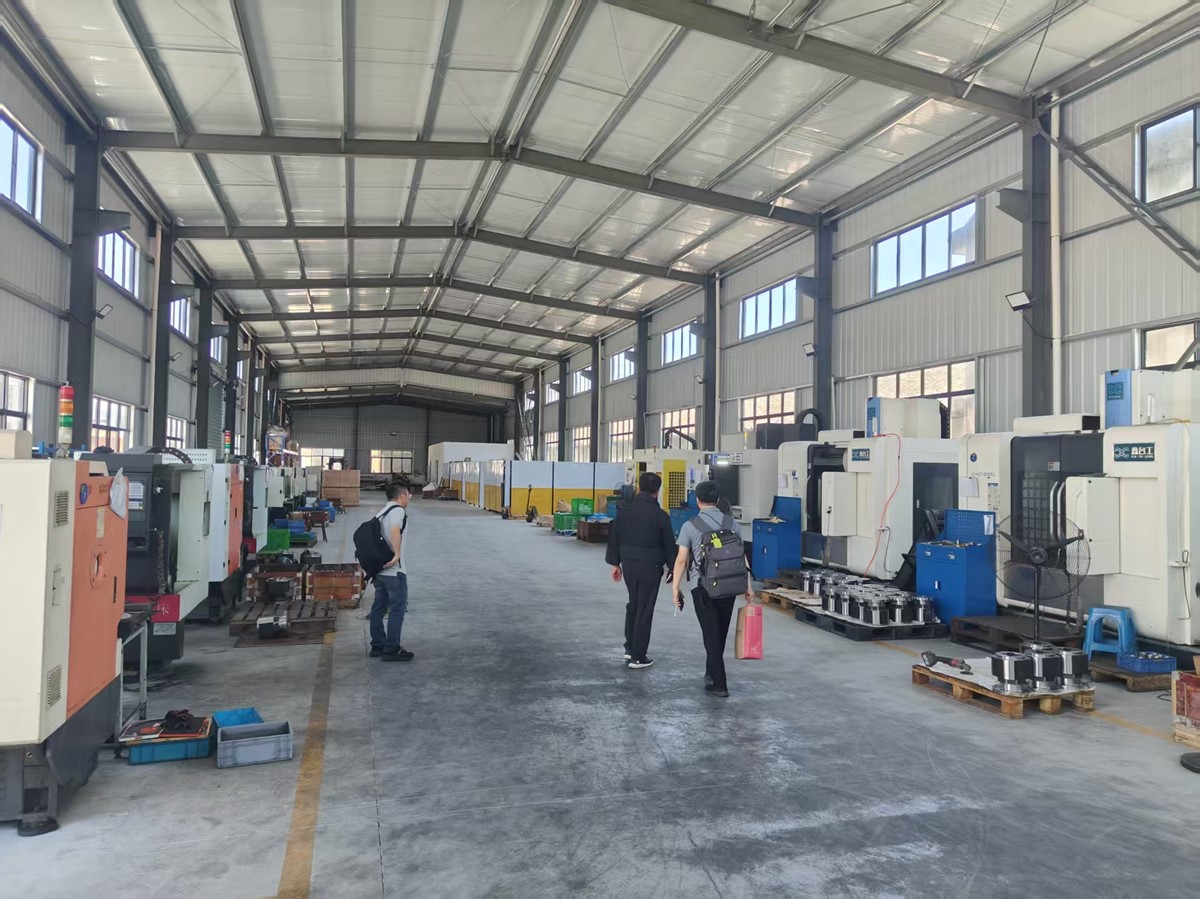
После завершения формования в дело вступает обработка на станке с ЧПУ, и именно здесь большинство людей ожидают, что точность будет полностью определена. Выполняются чертежи, проверяются допуски, и кажется, что все переходит в более контролируемую фазу. Но на самом деле механическая обработка вносит свою вариативность, особенно когда производственные циклы большие и непрерывные.
На практике точность — это не просто единожды достигнутый целевой размер. Речь идет о сохранении одного и того же результата с течением времени, в разных партиях и в слегка меняющихся условиях. Например, износ инструмента не происходит сразу. Это происходит постепенно, и эти постепенные изменения могут повлиять на то, как разрезаются поверхности или как формируются резьбы. Если не соблюдать осторожность, это приводит к накоплению небольших сдвигов.
Нити особенно чувствительны. На первый взгляд они кажутся простыми — всего лишь определенный профиль, повторяющийся вдоль вала. Но в производстве они зависят от стабильных условий резания. Небольшая вибрация, незначительное изменение скорости подачи или даже разница в твердости материала могут изменить выход резьбы. Иногда отклонение достаточно мало, чтобы пройти проверку, но достаточно велико, чтобы повлиять на зацепление болтов и гаек во время сборки.
В Ningbo Shengfa Hardware мы поняли, что стремление к чрезвычайно жестким допускам не всегда является самым эффективным подходом. Гораздо важнее то, можно ли последовательно соблюдать эти допуски. Установка, которая производит немного менее агрессивные резы, но остается стабильной на длинных дистанциях, часто обеспечивает более высокую общую производительность, чем та, которая стремится к совершенству, но колеблется. Это становится особенно важным в экспортном производстве, где клиенты ожидают не только точности, но и повторяемости тысяч или даже миллионов крепежных изделий.
Обработка на станках с ЧПУ также тесно связана с более ранними процессами, такими как ковка и литье. Если деталь поставляется с небольшим внутренним напряжением или несоответствием размеров, механическую обработку необходимо адаптировать. Иногда это означает корректировку параметров, иногда — принятие определенного уровня вариаций. Но в любом случае процесс становится менее предсказуемым. Вот почему опытные производители склонны концентрироваться на уменьшении отклонений еще до начала обработки, а не пытаться исправить их позже.
Есть в этом и практическая сторона. В повседневном производстве машины не подвергаются постоянной регулировке. Частые изменения могут привести к большей нестабильности, а не к ее уменьшению. Вместо этого параметры устанавливаются в диапазоне, который доказал свою эффективность, а операторы обучены распознавать отклонения. Это не драматический процесс. В большинстве случаев ничего необычного не происходит. Но именно эта тихая последовательность обеспечивает стабильность результатов обработки с течением времени.
К моменту начала обработки поверхности крепеж уже несет в себе историю всего, что было до него. Покрытие часто рассматривается как последний этап, улучшающий коррозионную стойкость или внешний вид. Но на самом деле это сильно зависит от состояния поверхности, на которую он наносится.
Если механическая обработка оставляет после себя неровные поверхности или если очистка не проводится тщательно, покрытие не будет вести себя стабильно. Толщина может меняться, адгезия может ослабнуть, а общие характеристики крепежа могут стать менее предсказуемыми. Это влияет не только на коррозионную стойкость. Это может влиять на трение, крутящий момент во время сборки и даже на то, как крепеж работает под нагрузкой.
В этом смысле обработка поверхности не устраняет ранее возникшие проблемы. Это раскрывает их. Стабильный процесс, ведущий к этому этапу, упрощает процесс нанесения покрытия. Неустойчивый затрудняет контроль даже при дополнительном осмотре.
Именно здесь контроль процесса становится не столько исправлением, сколько предотвращением. Вместо того, чтобы в значительной степени полагаться на окончательный контроль для выявления дефектов, основное внимание смещается на поддержание каждого этапа в стабильном диапазоне. Это не означает устранения всех вариаций — это нереально, — но это означает уменьшение ненужных колебаний, чтобы конечный продукт вел себя предсказуемо.
В Ningbo Shengfa Hardware этот подход развивался постепенно. Оно было построено не на основе единой системы или стандарта, а на основе неоднократного опыта экспортного производства. Разные клиенты, разные приложения, разные ожидания — со временем начинают проявляться закономерности. Продукты, которые работают хорошо, как правило, создаются в результате процессов, которые не сильно меняются. Продукты, в которых обнаруживаются проблемы, часто связаны с этапами, где контроль был менее последовательным.
Также необходимо поддерживать баланс. Слишком большая корректировка, даже с благими намерениями, может создать нестабильность. Слишком мало внимания может привести к росту проблем. Задача состоит в том, чтобы найти золотую середину, при которой процессы контролируются, но не подвергаются чрезмерной корректировке. Этот баланс не фиксирован; оно развивается с опытом.


